
Product Center
产品中心
气保焊丝“先镀后拉”生产线工艺
采用“先镀后拉”新工艺生产焊丝,适用于小产量、多品种焊丝生产,节约车间面积及生产成本。
所属分类:
气保焊丝(MIG)、埋弧焊丝(SAW)生产线
关键词:金属线材制品设备
联系我们
产品描述
国内气体保护实芯焊丝(以下简称焊丝)高速镀铜的生产工艺,自2018年经过我公司设备在天津金桥焊材率先使用并引领,目前国内焊丝生产的头部企业均在使用该工艺;与传统“展开式多线镀铜”工艺相比,其在焊丝质量、能耗、生产效率、用工等有着长足的利好;随着国内市场的更高要求,我公司与国内某焊丝生产大型企业通力合作,经过近六个月的执着试验,“先镀后拉”新工艺在该厂全面量产并产品畅销市场,质量到达行业先进水平,得到市场好评;生产成本比“高速镀”工艺降低每吨80.0元,同等产量规模:设备布置面积减少32%、装机容量减少10%、设备投入资金节约16.5%(以同价段位、同产量计)、操作人员减少20%;效益可观。
两种工艺综合指标对比如下:
|
项目说明 |
先拉后镀生产工艺(分步式) |
先镀后拉新工艺 |
|
粗拉产量(每条) |
7000吨/每年/每台(可生产Ø2.2mm-Ø2.4mm规格半成品) |
6000吨/每年/每台(可生产Ø1.8mm-Ø3.0mm规格镀铜半成品及埋弧焊丝) |
|
中拉产量(每条) |
3500吨/每年/每台直进式拉丝机(可生产Ø0.8mm-Ø1.6mm规格成品焊丝) |
3000吨/每年/每台水箱拉丝机(可生产Ø0.8mm-Ø1.6mm规格成品焊丝) |
|
1.5万吨/年焊丝 |
2条粗拉,4条直进式精拉产线 |
2条粗拉,5条水箱生产线 |
|
1.5万吨/年焊丝产量设备占地 |
34.0 m×8.1m=275.4m2粗拉2台, 50.0 m×18m=900 m2精拉4台(合计1175 m2) |
64.0 m×8.1m=518.4m2粗拉2台、 16.5 m×16.5.0m=272.0m2水拉5台(合计790 m2) |
|
年产1.5万吨焊丝 |
247.63(粗拉)×2+291.3×4=1660.46Kw(粗拉气保模式) |
370.47(粗拉)×2+177×5=1625.94Kw(粗拉埋弧模式) |
|
年产1.5万吨焊丝 |
1150.0万元 |
960.0万元 |
|
工作时间设定:设备每日工作24小时,每年300天工作日,按Ø1.2mm成品计算产量 |
||
- 设备配置
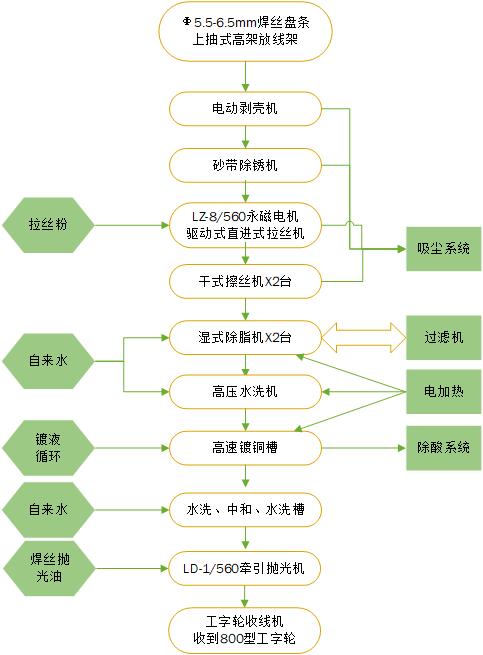
1、粗拉、镀铜生产线:ER50—6原料—双工位高架放线机1台—电动剥壳机1台—SDJ—1300C砂带除锈机2台—LZ—8/560直进式拉丝机1台—干擦机2台—除脂机2台—后水洗机1台—电化镀槽1台—LD—1/560卧式牵引抛光机1台—ZWS—800工字轮收线1台以及电气控制组成。
工艺流程如下图示:
2、水箱精拉机组:水箱拉丝机生产线由:ZWF—800工字轮主动放线机1台—前涨力机(安装在放线机上)1台—LT—14/360水箱式拉丝机1台—擦丝机(客户选购)1台—中间涨力机(安装在抛光机上)1台—LD—1/450抛光机1台—后涨力机(安装在抛光机上)1台—ZWS—800工字轮收线机1台及电气控制组成。(工艺流程如下图示)

特别说明:
- 对于生产Φ0.8mm、Φ1.0mm、Φ1.2mm、Φ1.6mm的气体保护焊丝,遵循以上制备工艺。
3、对于生产Φ2.0mm、Φ2.4mm、Φ3.2mm、Φ4.0mm、Φ4.8mm的埋弧焊丝,原料进“粗拉、镀铜生产线”一道工序即可完成生产过程。
4、对于生产Φ0.8mm、Φ1.0mm、Φ1.2mm、Φ1.6mm的“无镀铜”气体保护焊丝,粗拉时关闭镀铜系统,拉拔至半成品,收线后再进“水箱精拉生产线”拉拔至成品(此时“PGJ—150型纸带式擦拭机”启用“涂油功能”。
3、对于生产Φ2.0mm、Φ2.4mm、Φ3.2mm、Φ4.0mm、Φ4.8mm的埋弧焊丝,原料进“粗拉、镀铜生产线”一道工序即可完成生产过程。
因此,本新型镀铜焊丝生产制备工艺,即可以生产镀铜气体保护焊丝、镀铜埋弧焊丝,也可以生产无镀铜气体保护焊丝;具有很强的灵活性。
上一页
上一页
相关产品
在线留言
*注:请务必信息填写准确,并保持通讯畅通,我们会尽快与你取得联系

杭州星冠机械科技有限公司